どうも、現場寄りのおじさんです。
真空装置を触っていると、たまにこういう場面があります。
「止めたら圧力が上がってくる。これ、どこか漏れてる?」
「リークテストでは何も出ないのに、真空がどうも安定しない」
「アウトガスなのか、本当の漏れなのか分からない」
このへん、けっこう判断に迷うところなんですよね。
そんなときに原因を切り分ける手掛かりになるのが、圧力上昇試験(Rate of Rise Test)です。
名前だけ聞くと少し難しそうですが、やることは比較的シンプルです。
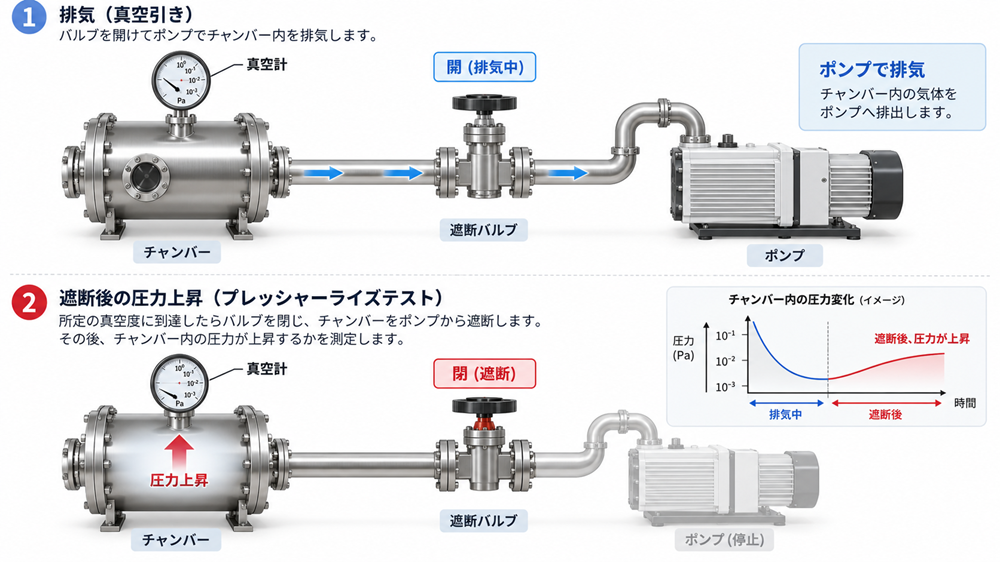
いったん装置を真空引きして、ポンプから切り離す。そのあと、時間とともに圧力がどう上がっていくかを見る。
ただし、ここでひとつ注意です。
「圧力が上がった=どこかから漏れている」
と、すぐ決めてしまうのはちょっと早いです。
真空装置の中では、実際のリークだけでなく、内壁や部品から出てくるガス、水分、仮想リークなどでも圧力は上がります。
今回は、この圧力上昇試験をどう見ればいいのか、そしてどこまで判断できるのかを、できるだけ分かりやすく整理してみます。
圧力上昇試験って、何をするの?
まずは基本からです。
真空チャンバーをいつものように排気して、ある程度まで真空を下げます。
そのあと、チャンバーとポンプの間にあるバルブを閉じて、ポンプから切り離します。
そして、そこから圧力がどう変わっていくかを見ます。
- 装置を十分に排気する
- チャンバーとポンプの間をバルブで遮断する
- その時点の圧力と時刻を記録する
- 一定間隔で圧力を記録する
- 時間に対して圧力がどう上がるかを見る
たとえば、0秒、30秒、60秒、120秒……という感じで記録していきます。
大事なのは、単に「上がった・上がらなかった」だけを見るのではなく、どんな上がり方をしたかを見ることです。
ここに、原因を探るヒントが出てきます。
一定に近いペースで圧力が上がる場合
まず、バルブを閉じたあとも、圧力が比較的一定のペースで上がっていく場合です。
この場合は、外部から継続的にガスが入ってきている可能性を考えます。
つまり、実際のリークですね。
候補としては、たとえばこんなところです。
- Oリングやガスケット部
- フランジの接続部
- 溶接部の微小リーク
- バルブのシート部
- 配管や継手部分
ただし、ここで「圧力が直線的に上がったから、絶対リークだ」と断定するのは避けた方がいいです。
実際の装置では、アウトガスや仮想リークが一緒に混ざっていることもあります。
それと、圧力上昇試験だけでは、どこから漏れているかまでは分かりません。
「リークの可能性がありそうだな」となったら、次にヘリウムリークテストなどで場所を絞っていく、という流れになります。
最初は上がるけど、だんだん緩やかになる場合
こちらもよくあります。
バルブを閉じた直後は圧力がグッと上がるけれど、その後は少しずつ上がり方が緩やかになっていく。
こういう場合は、アウトガスの影響を疑う材料になります。
真空にすると、チャンバーの内壁や部品の表面から、それまで吸着していた水分やガスが少しずつ出てきます。
- 大気開放したあとに残った水分
- 洗浄後に残った水分
- 樹脂や接着剤から出るガス
- 油分や汚れ
- 部品表面に吸着していたガス
この手のガス放出は、排気を続けていくと徐々に少なくなっていくことがあります。
そのため、圧力の上がり方も、最初よりだんだん緩やかになってくることがあります。
現場でよくあるのが、
「朝イチは悪いけど、しばらく引いていると少し良くなる」
というパターンです。
こういうときは、単純なリークだけでなく、水分やアウトガスも一緒に見ておいた方がいいです。
一回だけで決めず、もう一度やってみる
ここ、地味ですがけっこう大事です。
圧力上昇試験は、一回やった結果だけで判断するより、同じ条件でもう一度やってみると分かりやすくなることがあります。
一度測定したあと、もう一度ポンプにつないで十分に排気します。
そのあと、同じようにバルブを閉じて圧力の上がり方を見ます。
2回目も同じように上がる場合
十分に排気しても、毎回ほぼ同じようなペースで圧力が上がる場合は、外部から継続的にガスが入っている可能性を考えます。
つまり、実リークなどを疑う材料になります。
2回目は上がり方が遅くなる場合
逆に、排気を繰り返すことで圧力上昇が小さくなっていくなら、内部表面から出ていたガスが減ってきている可能性があります。
アウトガスや水分の影響ですね。
ただし現実の装置では、リークとアウトガスが両方あることも普通にあります。
「これは100%こっち」
と、きれいに分かれないこともあるので、あくまで原因を絞るための材料として見ます。
圧力上昇からリーク量を計算できる?
条件がそろっていれば、圧力上昇量とチャンバー容積から、ガス流量を計算することができます。
基本式は、
q = V × Δp ÷ Δt
です。
- q:ガス流量
- V:真空容器の容積
- Δp:測定中の圧力変化
- Δt:測定時間
容積が分かっていて、一定時間にどれだけ圧力が上がったかが分かれば、その間にどのくらいガスが増えたかを計算できます。
ただし、ここはちょっと注意です。
この計算値を、そのまま「実リーク量」と呼んでいいとは限りません。
なぜなら、実際にはアウトガスや仮想リークなどが一緒に含まれている可能性があるからです。
圧力上昇試験で見ているのは、あくまでその時間に装置内へ入った、または装置内から発生したガスの合計です。
実リークだけによる上昇だと判断できて、はじめてリーク量として評価しやすくなります。
温度が変わっていると、ちょっと話がややこしくなる
圧力上昇を見るときに、もうひとつ忘れたくないのが温度です。
気体の圧力は温度の影響を受けます。
なので、測定中にチャンバーが冷えていたり、逆に温まっていたりすると、リークやアウトガス以外の要因でも圧力が変わることがあります。
たとえば、
- ベーキングを止めた直後
- 装置がまだ冷えている途中
- プロセス直後でチャンバーが熱い
- 周囲温度が大きく変化している
こういう条件では、測定結果の見方に注意が必要です。
比較するなら、できるだけ同じ温度、同じ排気時間、同じ測定時間でそろえた方が分かりやすいです。
バルブ自体がちゃんと閉まっている?
これも意外と見落とします。
圧力上昇試験では、ポンプとチャンバーの間をバルブで遮断します。
ということは、そのバルブがきちんと遮断できていないと、測定結果にも影響します。
- バルブシートの劣化
- シール部の汚れ
- 異物の噛み込み
- シール材の硬化
古い装置だと、こういうこともあります。
「圧力が上がった。じゃあチャンバーが漏れてるな」と決める前に、測定に使っているバルブは大丈夫かも一度見ておいた方がいいです。
真空計の数字、本当に信用できる?
圧力上昇試験は、当然ながら真空計の数字を使います。
なので、その真空計が正しく測れていることが前提です。
- 測定範囲が合っているか
- センサが汚れていないか
- ガス種の影響を受けていないか
- 取付位置が適切か
真空計そのものがおかしい状態だと、きれいなデータを取ったつもりでも、判断を間違えることがあります。
前の記事でも書きましたが、
数字を見る前に、その数字を信用できる状態か確認する。
ここは大事です。
圧力上昇試験だけでは分からないこともある
便利な試験ではありますが、何でも分かるわけではありません。
まず、基本的には漏れている場所までは分かりません。
それから、実際の装置では、
- 実リーク
- アウトガス
- 仮想リーク
- 材料を通したガスの透過
- 温度変化
などが一緒に影響していることがあります。
ですので、グラフの形だけを見て、
「これは絶対リーク」
「これは絶対アウトガス」
と決めてしまうのは少し危ないです。
圧力上昇試験は、原因を確定する試験というより、次にどこを見るかを決めるための試験と考えると分かりやすいです。
圧力が上がる原因、その次はどこを見る?
圧力上昇試験をして、「実リークっぽいな」となったら、次は漏れ箇所を探します。
- Oリングやガスケット
- フランジ・継手
- 溶接部
- バルブ
- フィードスルー
必要ならヘリウムリークテストなどを使って、少しずつ場所を絞っていきます。
逆に、「アウトガスの影響が強そうだな」となった場合は、
- 大気開放後の水分
- 内部の汚れ
- 樹脂や接着剤
- 洗浄状態
- ベーキング条件
あたりを見ていきます。
ここまで来ると、単なる「穴探し」というより、装置全体の状態を見る話になってきます。
現場でやるなら、こんな順番が分かりやすいです
「結局どうやればいい?」という方は、まずこの順番でやってみると整理しやすいと思います。
- いつもどおり十分に排気する
- 装置の温度や条件をできるだけそろえる
- ポンプ側をバルブで遮断する
- 時間と圧力を記録する
- 圧力の上がり方を見る
- もう一度排気して、同じ試験をやってみる
- 結果に応じてリーク側・アウトガス側を詳しく見る
一回の数字だけより、同じ条件で何度か見た方が、だいぶ分かりやすくなります。
それでも判断できなければ、そこで無理に結論を出さず、別の検査へ進んだ方がいいです。
関連する真空トラブル記事
圧力上昇試験だけで判断できない場合は、こちらの記事もあわせて見ると整理しやすいです。
- 真空漏れの確認方法まとめ|現場で使えるチェック手順
- リークテストで異常なし…それでも真空が安定しない原因とは?
- リークテストは自社でどこまでできる?外注を検討すべき判断基準
- フォーミングガスリークテストとは?ヘリウムとの違いと使い分け
ヒロテックでは、数字だけを見て判断しません
ヒロテックでは、圧力上昇試験の数字だけを見て「これはリークです」と決めることはありません。
装置によって条件がかなり違うからです。
- 圧力の上がり方
- チャンバーの容積や構造
- 真空計の種類と取り付け位置
- 大気開放やメンテナンスの履歴
- ポンプ・配管・バルブの状態
- 必要に応じたリークテスト
こうした情報を一緒に見ながら、ひとつずつ可能性を減らしていきます。
真空トラブルって、一個の原因だけで起きているとは限らないんですよね。
「圧力が上がった」という結果より、「なぜ上がったのか」を整理することが大切です。
測定結果だけでも大丈夫です
「圧力上昇試験をやってみたけど、結果の見方が分からない」
「リークなのかアウトガスなのか判断できない」
「そもそも、この測り方で合っているのか分からない」
そんな段階でも大丈夫です。
- 圧力と時間の記録だけでもOK
- 装置の写真だけでもOK
- 図面なしでもOK
- 原因がまだ分からなくてもOK
分かる範囲から順番に整理していけば、次にどこを見るべきかが見えてくることがあります。
真空漏れなのか、アウトガスなのか。よく分からないときは、測定結果から一緒に整理してみましょう。