どうも、現場寄りのおじさんです。
真空装置のメンテナンスをしたあとに、こんな経験ありませんか?
「昨日まで普通に引けていたのに、開けたあとから真空が悪い」
「部品を交換しただけなのに、前の到達圧まで戻らない」
「リークかなと思ったけど、どうもそれだけじゃなさそう」
これ、真空装置ではけっこうあります。
大気開放したあとに真空が戻らないと、どうしても最初に「どこか漏らしたかな?」と思います。
もちろん、Oリングの噛み込みや組付けミスで本当にリークしている場合もあります。
ただ、それだけではありません。
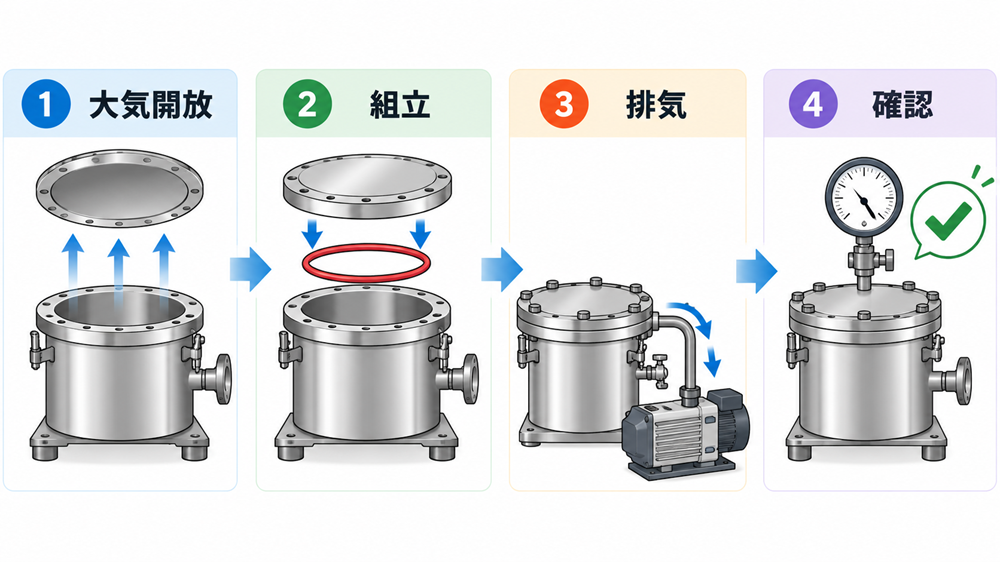
装置を大気に開放すると、チャンバーの内壁や部品表面に水分をはじめとした気体が吸着します。再び真空引きしたときには、それらが少しずつ放出されるため、以前より排気に時間がかかることがあります。
なので、「大気開放したあと真空が悪い=すぐにリーク」と決めてしまうと、原因探しが遠回りになることがあります。
今回は、大気開放後に真空が戻らないとき、現場ではどこから見ていけばいいのか。順番に整理してみます。
- まず確認したい:どのくらい「戻らない」のか
- 原因①:大気中の水分がチャンバー内に付いている
- 原因②:洗浄した部品に水分や溶剤が残っている
- 原因③:Oリングやガスケットの組付け
- 原因④:シール面にゴミや傷がないか
- 原因⑤:部品を追加・交換したことでアウトガスが増えた
- 原因⑥:思わぬところにガスが閉じ込められている
- 原因⑦:ポンプ側の状態も確認する
- 大気開放するときの「開けっぱなし」は短い方がいい
- 乾燥N2でベントする方法もある
- ベーキングすれば全部解決する?
- 「水分なのか、リークなのか」分からないとき
- 現場では、まずこの順番で見てみます
- 関連する真空トラブル記事
- ヒロテックでは「開ける前と何が変わったか」から見ていきます
- 写真と状況だけでも大丈夫です
まず確認したい:どのくらい「戻らない」のか
最初にやっておきたいのは、症状をざっくりでもいいので整理することです。
ひとことで「真空が戻らない」と言っても、いろいろあります。
- 排気時間が以前より長くなった
- 途中までは下がるけど、その先がなかなか下がらない
- 到達圧そのものが以前より悪い
- 一晩引けば戻るけど、立ち上がりが遅い
- 何時間引いてもまったく改善しない
この違いはけっこう大事です。
たとえば、「時間をかければ以前の圧力まで戻る」のであれば、水分やアウトガスの影響を疑いやすくなります。
逆に、どれだけ排気しても以前の圧力まで下がらない場合は、リークや組付け、ポンプ側など、別の原因も見ていく必要があります。
原因①:大気中の水分がチャンバー内に付いている
大気開放後にまず頭に入れておきたいのが、水分です。
空気の中には水蒸気が含まれています。
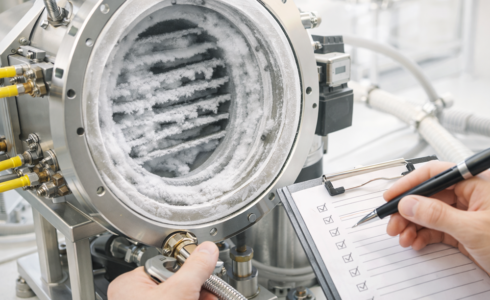
チャンバーを大気に開けると、その水分が内壁や内部部品の表面に吸着します。
そして、再び真空引きを始めると、その水分が少しずつ表面から離れて、ガスとして出てきます。
ポンプは外から入ってくる空気だけではなく、この水蒸気も排気しないといけません。
これが、大気開放後に排気時間が長くなる代表的な理由のひとつです。
こんなときは水分の影響を疑います
- 大気開放前は問題なく到達圧が出ていた
- 開放時間が長かった
- 湿度の高い日に作業した
- 時間をかけて排気すると少しずつ改善する
- ベーキングや加熱で改善する傾向がある
特に梅雨時期や湿度の高い環境では、「同じ作業をしたのに前回より戻るのが遅い」ということもあります。
これは装置が壊れたとは限りません。
原因②:洗浄した部品に水分や溶剤が残っている
メンテナンスのあとだけ悪くなった場合、洗浄した部品も確認します。
洗浄したこと自体はもちろん悪くありません。
ただ、洗浄後の乾燥が十分でないと、表面や隙間に残った水分・溶剤が真空中で少しずつ出てくることがあります。
- 洗浄後すぐに組み立てた
- 細い穴や隙間のある部品を洗浄した
- 部品内部まで十分に乾燥できていない
- 拭き取り材などの繊維が残っている
見た目には乾いていても、細かい隙間や袋状の部分に残っていることがあります。
「洗浄したからきれいになったはずなのに、なぜか真空が悪くなった」という場合は、このあたりも見ておきます。
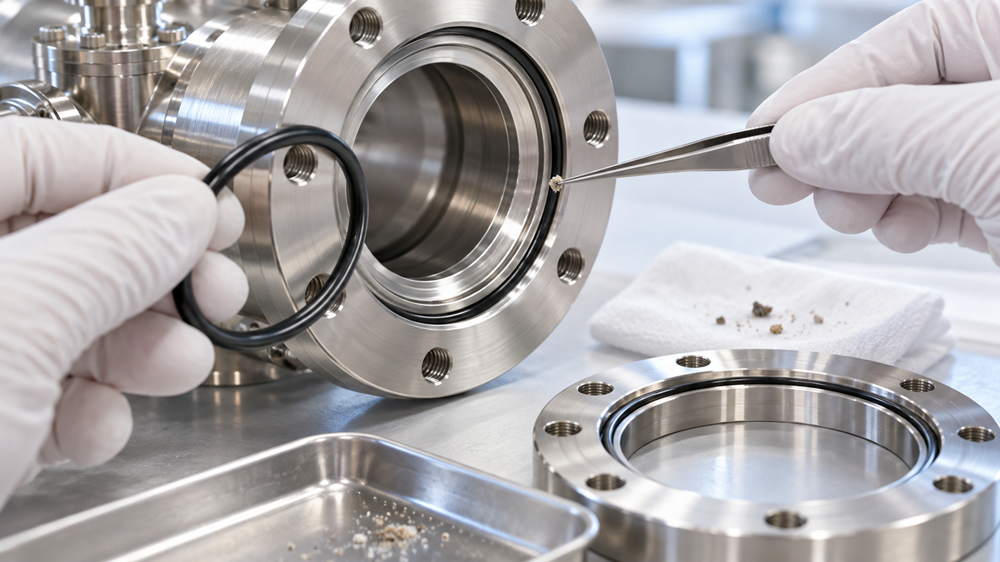
原因③:Oリングやガスケットの組付け
ここからは、本当に漏れている場合の確認です。
装置を大気開放すると、当然ながら一度外したフランジや蓋をもう一度組み立てることになります。
そのときに最初に見たいのが、Oリングやガスケットです。
- Oリングに傷や割れがないか
- ねじれて入っていないか
- 溝から部分的にはみ出していないか
- シール面に異物を噛んでいないか
- 指定されたガスケットを正しく使っているか
特に「メンテ前は問題なかった。組み直してから急に悪くなった」という場合は、まず触った場所から見ます。
これは単純ですが大事です。
装置全体を疑う前に、今回の作業で触ったところを順番に戻って確認した方が早いことが多いです。
原因④:シール面にゴミや傷がないか
Oリングを新品に交換しても真空が戻らない。
そんなときは、Oリングだけでなく相手側のシール面も見ます。
- 細かい傷
- 打痕
- ゴミや繊維
- 油分や汚れ
- シール面の変形
このあたりですね。
Oリングが新品でも、当たる面に傷や異物があれば、うまくシールできないことがあります。
逆に、何度もOリングだけ交換して、実はシール面側が原因だった、ということもあります。
原因⑤:部品を追加・交換したことでアウトガスが増えた
メンテナンスのときに、新しい部品を入れた場合も確認します。
真空中では、使う材料によってガス放出の量が変わります。
- 樹脂部品を追加した
- 接着剤を使用した
- 新しいOリングへ交換した
- 配線やケーブルを追加した
- 表面処理や洗浄方法を変えた
だからといって、「新しい部品=悪い」という話ではありません。
大事なのは、真空中で使用することを想定した材料や部品なのかというところです。
作業前と作業後で何が変わったかを書き出してみると、原因候補が見つかることがあります。
原因⑥:思わぬところにガスが閉じ込められている
これは以前の記事でも少し触れましたが、仮想リーク(バーチャルリーク)です。
外から空気が入っているわけではないのに、装置内部の隙間などに閉じ込められたガスがゆっくり出続けます。
たとえば、
- 袋状になったネジ穴
- 部品同士の重なった隙間
- 閉じた空間を作るような組付け
- 配管のデッドスペース
などです。
部品交換や改造をしたあとから真空が悪くなった場合は、組み方によって新しく閉じた空間を作っていないかも確認します。
リークディテクタでは外部リークとして見つからないので、ややこしいところです。
原因⑦:ポンプ側の状態も確認する
チャンバーを開けたあとに真空が悪くなると、どうしてもチャンバー側ばかり見てしまいます。
でも、ポンプ側も一応見ておいた方がいいです。
特に油回転ポンプなどでは、水蒸気を多く排気したことで、ポンプ油の状態に影響が出る場合があります。
- ポンプ油が濁っていないか
- 油量が適正か
- 異音や温度上昇がないか
- 排気能力が以前と変わっていないか
水蒸気を多く扱う環境では、ポンプ側への影響も無視できません。
ここはポンプの種類によって確認方法が違うので、メーカーの取扱説明書に沿って見るのが基本です。
大気開放するときの「開けっぱなし」は短い方がいい
これも実務ではけっこう効きます。
作業が終わったのにチャンバーをずっと開けっぱなしにしておくと、そのぶん大気中の水分や汚れが内部表面へ付着する機会が増えます。
もちろん作業内容によっては長時間開ける必要がありますが、必要がなくなったら早めに閉じる方が、その後の排気は楽になります。
「明日また作業するから、このまま開けて帰ろう」
というのも、装置によっては翌日のpump-down timeに効いてきます。
特に高真空・超高真空側を使う装置ほど、この影響は無視しにくくなります。
乾燥N2でベントする方法もある
装置や運用条件が合う場合は、大気そのものではなく、乾燥した窒素(N2)でベントする方法があります。
目的のひとつは、湿った大気をそのままチャンバー内へ入れるのを減らすことです。
水分の持ち込みを抑えられれば、その後の排気時間を短くできる場合があります。
ただし、これはどんな装置でも勝手にやってよいという話ではありません。
- 装置メーカーの手順
- 使用しているガスやプロセス
- 窒素供給圧力
- 安全対策
- ベント経路
を確認したうえで行います。
窒素は酸欠事故につながる可能性もあるので、換気などの安全対策も必要です。
「乾燥N2ならとりあえず入れておけばいい」ではありません。
装置の仕様と現場の安全ルールに合わせて使うのが前提です。
ベーキングすれば全部解決する?
水分やアウトガスの話になると、よく出てくるのがベーキングです。
たしかに、加熱することで表面に吸着している水分などの脱離を促し、排気を早められる場合があります。
ただし、これも万能ではありません。
- Oリングの耐熱温度
- 内部部品の耐熱性
- ケーブルや接着剤
- センサや真空計
- チャンバーの熱変形
などを考える必要があります。
装置によって安全に加熱できる温度はまったく違いますので、温度を決め打ちして加熱するのは避けてください。
メーカー仕様や使用部品の耐熱条件を確認してから行います。
「水分なのか、リークなのか」分からないとき
ここで前回の記事につながります。
時間をかけて排気すると良くなるのか。
ポンプを遮断したあと、圧力がどう上がるのか。
こういったところを見ると、原因を整理しやすくなります。
たとえば、
- 排気を繰り返すほど改善する
- ベーキング後に改善する
- 圧力上昇の勢いが徐々に小さくなる
という場合は、水分やアウトガスの影響を考える材料になります。
一方で、十分に排気しても毎回同じように圧力が上昇し続ける場合は、実リークなど別の原因も疑います。
ただし、現実には両方が混ざっていることもあります。
ここは一個の症状だけで決めない方がいいです。
現場では、まずこの順番で見てみます
「いろいろ原因があって、結局どこから見ればいい?」となりますよね。
そんなときは、まずこんな順番で確認すると分かりやすいです。
- 大気開放前と何が変わったかを確認する
- 今回触ったOリング・フランジ・配管を見る
- シール面に傷や異物がないか確認する
- 洗浄した部品が十分乾燥しているか確認する
- 追加・交換した部品の材質を確認する
- 時間をかけて排気したとき改善するかを見る
- ポンプ側の状態も確認する
- 分からなければ圧力上昇試験やリークテストへ進む
ポイントは、装置全部を一気に疑わないことです。
「大気開放前と比べて、何を触ったか、何が変わったか」
まずここから追いかけると、原因を絞り込みやすくなります。
関連する真空トラブル記事
大気開放後に真空が戻らない場合は、こちらの記事もあわせて見ると原因整理しやすくなります。
- 真空漏れ?アウトガス?圧力上昇試験で原因を切り分ける方法
- 真空漏れの確認方法まとめ|現場で使えるチェック手順
- リークテストで異常なし…それでも真空が安定しない原因とは?
- 真空計の値がおかしい?故障・汚れ・取付位置を切り分ける確認方法
ヒロテックでは「開ける前と何が変わったか」から見ていきます
大気開放後のトラブルでは、原因候補がたくさんあります。
だからこそ、最初から部品を片っ端から交換するより、まず変更点を整理する方が近道です。
- どこを分解したか
- どの部品を交換したか
- 何で洗浄したか
- どのくらい大気開放していたか
- 排気時間が以前とどう違うか
- 最終的にどこまで圧力が下がるか
このあたりを順番に見ながら、リークなのか、水分・アウトガスなのか、それとも別の原因なのかを切り分けていきます。
真空装置は、「悪くなった」という結果だけを見るより、悪くなる直前に何をしたかを見ると原因が見えてくることがあります。
写真と状況だけでも大丈夫です
「大気開放後から急に真空が悪くなった」
「何時間引けば正常なのか分からない」
「リークなのか水分なのか判断できない」
そんな段階でも大丈夫です。
- 装置の写真だけでもOK
- 今回触った場所の写真だけでもOK
- 圧力と排気時間の記録だけでもOK
- 図面なしでもOK
分かる範囲から整理していけば、次にどこを確認するべきかが見えてくることがあります。
大気開放後から真空が戻らない。そんなときは、まず変更したところから一緒に整理してみましょう。